机床砂型铸造涂料
产品标签
防粘砂消失模涂料铸件 树脂砂铸型耐火涂料 铸件内腔消失模涂料产品描述
18713779188
18713779188
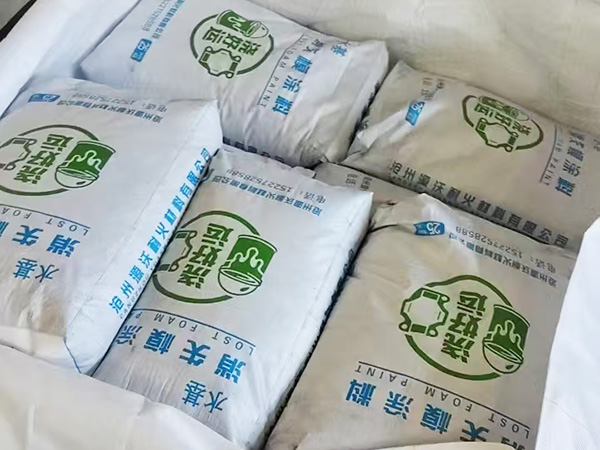
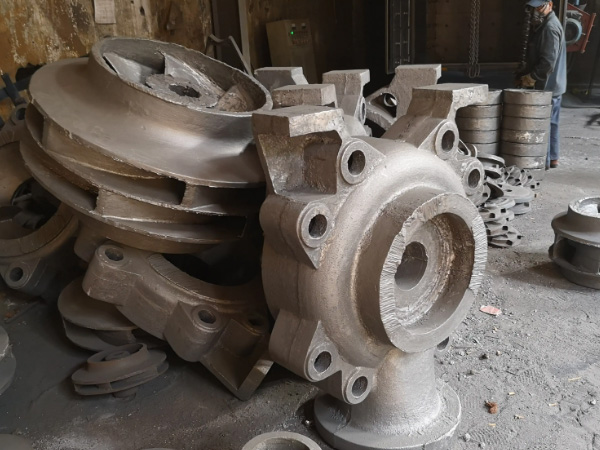
机床砂型铸造涂料是适配机床床身、底座、主轴箱等大型灰铁、球铁铸件生产的一对一功能性辅材,主要配套树脂砂、水玻璃砂等主流砂型铸造工艺。涂料以水为分散载体,凭借环保安然、性能稳定、铸件成型质量佳等优势,现已成为机床铸造规模化生产的核心材料, 解决大型厚大机床铸件易粘砂、气孔、夹砂、表面粗糙等行业痛点。
该涂料由耐火骨料、水性粘结剂、悬浮稳定剂及功能助剂技术配比而成。核心耐火骨料多采用铝矾土、石英粉复合粉料, 细致机床铸件会添加锆英粉,具备高耐火度,可耐受1300–1400℃高温铁水冲刷;搭配硅溶胶、改性膨润土等粘结体系,保护涂层常温附着力与高温结构强度。同时依托凹凸棒土、CMC等悬浮助剂,让涂料长期储存不易分层沉淀,适配喷涂、刷涂等多种施工方式,施工稳定性优异。
相较于传统醇基涂料,机床砂型水基铸造涂料核心优势突出。其无易燃易爆有机(以实际报告为主)溶剂,VOC排放量比较低,无明火安然隐患,大幅降低车间消防管控与环保压力,适配严苛的环保生产标准。涂料发气量低、透气性可控,既能形成致密防护层隔绝铁水与砂型,防止铸件粘砂、脉纹缺陷,又可 排出型腔气体,规避大型机床大件深腔气孔、冷隔问题。此外,涂层烘干后热稳定性强,浇注过程不开裂、不脱落,抗铁水静压冲刷性能优异, 适配机床铸件壁厚不均、结构复杂、浇注时间长的生产特点。
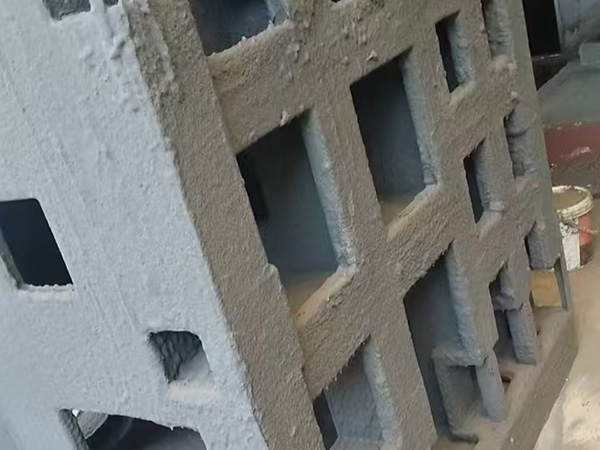
在实际生产应用中,涂料施工工艺简单可控。出厂膏状涂料经清水稀释调配至适宜波美度,即可进行施涂,常规涂层厚度控制在0.2–0.5mm,筋条、厚壁等关键部位可补涂加厚。施工后经120–180℃恒温烘干,透彻去除涂层水分,避免残留水汽引发铸件气孔缺陷。浇注后涂层溃散性良好,易剥离清理,大幅减少人工清砂、打磨工作量,降低机床铸件后续机加工余量与刀具损耗。
综上,机床砂型水基铸造涂料兼顾安然性、经济性与实用性,既能稳定提升机床铸件表面光洁度与尺寸精度,降低铸件报废率,又能优化车间生产环境、控制生产成本,是现代机床砂型铸造提质增效、绿色生产的关键配套材料,多应用于各类通用及细致机床铸件的规模化生产。
机床铸件表面缺陷多、加工余量大?涂料推荐维度和常见问题一次说清
机床铸件是铸造厂里出了名的要求高。床身、立柱、工作台这些件,尺...
V法铸造涂层开裂漏气、造型一抽真空就塌?V法干粉涂料痛点和推荐维度讲透
V法铸造这几年用得多了,靠负压把干砂抽实、塑料薄膜密封,不用粘结...
消失模铸造涂料怎么选?新手别慌,从涂层开裂和选型误区说起
这两年新上消失模工艺的厂子不少。传统砂型改消失模,造型、合箱、...
铸件粘砂扒不动?防粘砂消失模涂料从成因到用法一次说清
消失模铸造这几年在中小铸造厂里推得快,造型省事、铸件精度好,用...
Copyright © 2026-2027 http://www.czyuanwo.com. All Rights Reserved 沧州源沃耐火材料有限公司版权所有 冀ICP备2026022343号-1